Osiowa pompa tłokowa – blok cylindrowy

Blocco cilindri 42CrMoS4 / CuZn35Mn2Si – Foro del pistone e lavorazione cavità

Situazione di partenza del cliente

Machining cylinder block

  • Quantitativi medio-elevati
  • Costi elevati nella produzione di superfici definite e di alta qualità
  • Alti livelli di instabilità a causa della generale carenza di lavoratori qualificati contemporaneamente a un costante incremento dei quantitativi

Particolarità della soluzione

  • Raggiungimento affidabile di elevate qualità dei componenti
  • Produzione affidabile di superfici definite del foro del pistone
  • Lamatura e processi di foratura non più necessari grazie all’impiego delle tecnologie Tritan-Drill e OptiMill-Uni-HPC Pocket
  • I sistemi LAT e EAT consentono un impiego flessibile dei concetti di lavorazione nelle diverse varianti dei componenti

Foro del pistone

  • Machining cylinder block

    Foratura a gradino

    Punta a gradino

    • Prelavorazione ottimale del foro del pistone senza ulteriori lamature
    • Processo di sbavatura del fondo della foratura con tagliente affilato non più necessario

  • Machining cylinder block

    Barenatura di precisione

    Bareno di precisione
    • Il bareno di precisione assicura un foro di qualità perfetta prima della pressatura delle boccole in ottone
    • Taglienti HX di MAPAL: sei angoli di taglio per costi del materiale da taglio ridotti e alta redditività

  • Machining cylinder block

    アクチュエーティング

    スライドパーツ
    • LATフェーシングヘッドにより、設定されたシリンダー穴の表面仕様を精密に製作
    • ブラスブッシングの挿入輪郭を、さらなる加工工程なしで精密に製作

  • Machining cylinder block

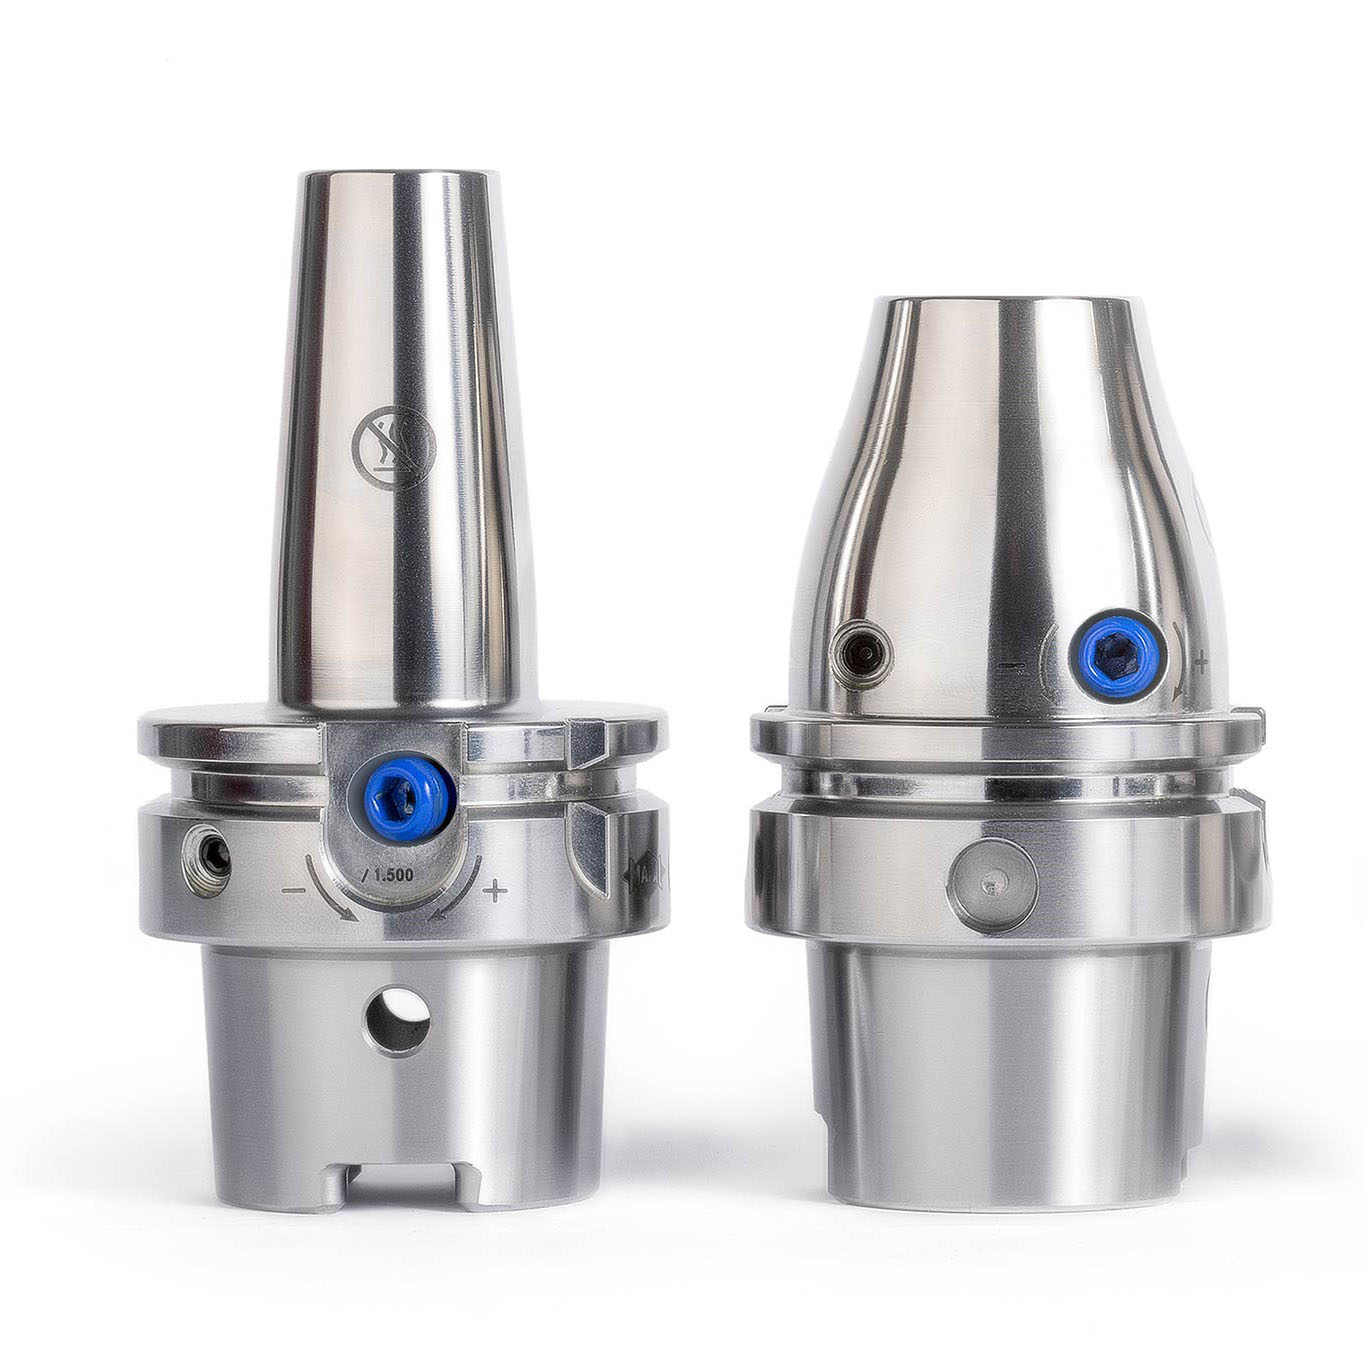
    Narzędzia mechatroniczne

    Narzędzie regulacyjne

    • Głowica toczna mimośrodowa EAT do zastosowań z wyższymi prędkościami obrotowymi wrzeciona, zapewniająca maksymalną wydajność obróbki tulei mosiężnych (obróbka wstępna i wykończeniowa)

Obróbka otworów fasolkowych

  • Machining cylinder block

    Frezowanie

    Frez

    • OptiMill-Uni-HPC Pocket wyrównuje niezbędny proces wiercenia poprzez ukośne zagłębianie podczas wykonywania otworów wlotowych i wylotowych (otwory w kształcie fasolki) w bloku cylindrowym
    • Proces produkcji fasolkowych otworów tłocznych i ssących odpowiedniej tarczy sterującej może być realizowany wydajnie i bez konieczności stosowania dodatkowych narzędzi

MACHINING TIME PER CYLINDER BLOCK [SEC.]

Zalety

  • Technologia narzędzi sterowanych umożliwia wydajną i wysoce zautomatyzowaną „produkcję bezobsługową” dzięki automatycznym cyklom pomiarowym i regulacyjnym podczas obróbki
  • Skrócenie czasu procesu i czasu pomocniczego oraz możliwość wydajnej obsługi wielu maszyn dzięki zaawansowanym technologicznie rozwiązaniom narzędziowymTechnologia narzędzi sterowanych pozwala uzyskać znaczne oszczędności w zakresie kosztów narzędzi i czasu obróbki, ponieważ otwór tłoka i tuleja mosiężna są wstępnie obrabiane i wykańczane bez użycia dodatkowych narzędzi.
  • Precyzyjnie dopasowane procesy między obróbką wstępną i wykończeniową.